
Souder le laiton et la photodécoupe sur une maquette
Une rambarde en fil de laiton paraît solide entre les doigts. Au premier coup de pinceau, pourtant, un montant collé peut se décaler. Une jonction brasée tient mieux lorsqu’elle doit résister aux manipulations, à condition de travailler loin des pièces sensibles : sur une maquette en plastique, la chaleur est souvent le risque principal.
Les maquettistes parlent couramment de « soudure à l’étain ». Le terme technique est généralement brasage tendre : le métal d’apport fond pour réunir deux pièces métalliques, sans faire fondre ces pièces. Rien à voir avec le soudage à l’arc ou le brasage au chalumeau de structures plus massives.
Avant de chauffer : décider si la soudure est utile
Le brasage convient aux assemblages métal contre métal soumis à de petites contraintes : garde-corps, échelles, cadres en fil, supports de rétroviseur ou certaines pièces de photodécoupe. Il aide surtout à garder plusieurs éléments fins bien alignés pendant les manipulations et la peinture. Pour un détail purement décoratif, la colle peut suffire ; une structure que l’on risque d’accrocher gagnera davantage à être brasée.
Il ne remplace pas les autres assemblages. Sur le polystyrène, la colle à maquette reste le bon choix, puisqu’elle agit directement sur le plastique. Pour poser un élément métallique sur une caisse en plastique, brasez d’abord ses parties métalliques loin du kit, puis collez l’ensemble une fois refroidi et nettoyé. Attention au « métal blanc » : cette appellation couvre des alliages à bas point de fusion dont la composition varie. Un fer mal réglé peut les déformer avant même que la jonction soit faite.
- Pièces en plastique ou résine : ne tentez pas de les joindre au fer à souder.
- Laiton, cuivre et certains alliages d’étain : vérifiez la compatibilité sur une chute avant de travailler sur la pièce définitive.
- Photodécoupe très fine : une quantité minuscule d’apport suffit ; le surplus noie vite les reliefs.
- Assemblage mixte : faites les jonctions chauffées avant la pose sur la maquette, chaque fois que la forme des pièces le permet.
Le matériel qui compte vraiment
Un fer électrique à température réglable couvre la plupart des besoins en modélisme statique. Choisissez une panne assez fine pour accéder au joint, mais capable de bien transmettre la chaleur. Trop grosse, elle gêne le geste ; extrêmement pointue, elle peut chauffer la jonction trop lentement et vous obliger à insister. Sur un fil de laiton ou une patte de photodécoupe, une panne biseautée offre souvent un meilleur contact qu’une pointe aiguille.
Le métal d’apport existe notamment en fil fin. Un alliage sans plomb évite l’exposition au plomb, mais certains fondent à une température plus élevée que les alliages étain-plomb traditionnels. Ne vous fiez donc pas au seul diamètre du fil : lisez la température de fusion annoncée et assurez-vous que les pièces la tolèrent. Pour le métal blanc, il existe des apports à basse température ; n’en utilisez qu’après avoir identifié le matériau et fait un essai sur une chute comparable.
Le flux aide l’apport à s’étaler sur une surface propre. Il peut être intégré au fil ou appliqué séparément, en très petite quantité. Les flux acides, parfois employés sur le laiton, demandent un nettoyage particulièrement soigneux : leurs résidus peuvent favoriser la corrosion.
Prévoyez aussi un support incombustible, des brucelles, une pince de maintien, une brosse adaptée et de l’eau ou un nettoyant conforme à la notice du flux. Portez des lunettes de protection et évacuez les fumées par une ventilation ou une extraction efficace, même si la chauffe ne dure que quelques secondes.
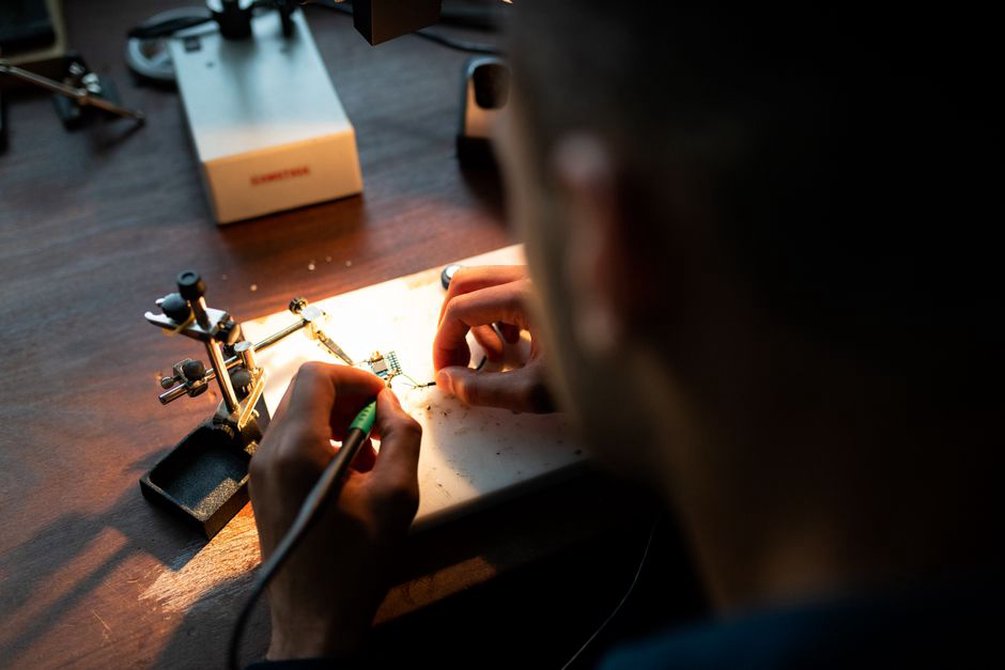
Brasage tendre au fer : la méthode de base
Tout commence par des surfaces propres. Une empreinte de doigt, de l’oxydation ou un reste de peinture empêchent l’apport de bien mouiller le métal. Nettoyez la zone avec un abrasif fin ou une petite brosse appropriée, puis dégraissez avec un produit compatible. Ensuite, évitez d’y remettre les doigts.
- Ajuster et immobiliser : les pièces doivent déjà bien se toucher ; la soudure ne sert pas à combler un grand espace. Posez-les sur un support résistant à la chaleur et bloquez-les sans les déformer.
- Déposer le flux : appliquez-en seulement sur la zone à joindre, selon sa notice, et protégez le plan de travail des coulures.
- Chauffer la jonction : posez la panne propre contre les deux éléments. Évitez de faire fondre une grosse goutte sur la panne pour la déposer ensuite.
- Ajouter très peu d’apport : approchez le fil de la zone chauffée. À la bonne température, le métal fondu s’étale sur les pièces. Retirez le fil dès qu’un petit congé continu se forme.
- Laisser immobile : écartez le fer et attendez la solidification avant d’enlever les pinces. Si les pièces bougent trop tôt, le joint peut être fragile.
- Nettoyer et inspecter : retirez les résidus de flux selon les indications du fabricant. Vérifiez que le joint est continu et qu’aucun paquet de soudure ne masque un détail.
Une bonne jonction n’a pas besoin d’être volumineuse. Sur une échelle au 1/35, un bourrelet épais peut paraître plus large que le montant. Mieux vaut reprendre un joint insuffisant que rajouter du métal jusqu’à perdre la finesse de la pièce. Avant d’intervenir sur un détail historique bien visible, entraînez-vous sur deux chutes de même métal et de même épaisseur : le dosage vient vite avec quelques essais.
Préétamer les éléments sans épaissir le détail
Préétamer consiste à déposer une pellicule très fine d’apport sur chacune des surfaces à réunir. Une fois les pièces propres et en place, on les chauffe juste assez pour faire fusionner ces pellicules. C’est pratique lorsque le fil de soudure ne passera plus une fois l’ensemble immobilisé, sous une petite plateforme ou derrière une rambarde, par exemple.
Le piège, c’est d’en déposer trop. Deux éléments portant chacun une goutte formeront une masse disproportionnée. Une panne propre peut retirer une partie du surplus avant l’assemblage ; la tresse à dessouder peut aussi absorber un excédent, avec précaution et sur une pièce assez solide. La photodécoupe très mince supporte mal les chauffes et les manipulations répétées. Faites d’abord un essai sur une chute de la même planche.
Fer, résistance et flamme : des usages distincts
Le fer électrique pour les assemblages accessibles
Pour le fil de laiton et la photodécoupe non encore montée, le fer reste le plus polyvalent. Sa chaleur arrive par contact direct, ce qui aide à viser le joint. Il atteint toutefois ses limites lorsque la pièce dissipe vite la chaleur, comme une tôle assez large fixée à une masse métallique. Plutôt que d’augmenter indéfiniment la température, vérifiez la propreté des surfaces, l’appui de la panne et l’accès à la jonction.
La soudure par résistance pour une chauffe très localisée
Un appareil de soudure par résistance fait passer le courant dans la zone de contact entre des électrodes. La chauffe, brève et localisée, plaît à certains maquettistes qui fabriquent des structures répétitives en laiton. Mais l’équipement est spécifique et son réglage dépend des métaux comme de leur épaisseur. Une pièce en plastique voisine reste vulnérable à la chaleur : essais et montage maîtrisé demeurent indispensables. Pour quelques détails occasionnels, un fer réglable est généralement plus simple.
Le microchalumeau, rarement adapté aux petites pièces
La flamme chauffe plus largement. Elle peut convenir à un assemblage métallique de taille suffisante, séparé de la maquette et prévu pour une température plus élevée. Sur les petites pièces, elle risque de recuire un fil fin, de gondoler la photodécoupe, d’abîmer un gabarit ou d’enflammer ce qui se trouve à proximité. Le brasage fort, réalisé à une température supérieure à celle du brasage tendre, relève surtout de travaux métalliques particuliers ; il n’apporte généralement rien à une antenne ou à une échelle miniature. Gardez toute flamme loin des kits en plastique, des peintures, des solvants et des supports combustibles.
Tenir les pièces sans perdre leur alignement
Une main tient le fer, l’autre le fil d’apport : il n’en reste aucune pour rattraper un montant qui glisse. Préparez donc le montage à blanc. Un petit gabarit résistant à la chaleur, des pinces adaptées ou des brucelles bloquées sur un support peuvent maintenir les éléments dans leur position définitive. Vérifiez simplement que ce maintien n’absorbe pas trop de chaleur, au point de compliquer la soudure.
Pour une rambarde, reportez d’abord l’emplacement des montants sur un dessin à l’échelle, placé sous une surface de travail compatible avec la chaleur. Coupez les fils un peu trop longs, immobilisez les traverses et vérifiez les angles. Soudez ensuite par points espacés : une extrémité, l’autre, puis les montants intermédiaires. Les éléments bougeront moins au fil du travail. Une fois l’ensemble refroidi et contrôlé, coupez les longueurs de fil en trop.
Surveillez les joints déjà brasés. En chauffant un montant voisin, vous pouvez refaire fondre une jonction et perdre l’alignement. Laissez refroidir entre deux opérations, limitez le temps de contact et maintenez fermement ce qui est déjà assemblé. Pour des montages complexes, certains emploient successivement des apports de températures de fusion différentes, en commençant par la plus élevée. Cette méthode n’a d’intérêt que si les alliages et les pièces ont été testés ensemble.
Reconnaître les défauts avant peinture
Si l’apport forme une boule au lieu de s’étaler, suspectez une surface sale, un flux inadapté ou des pièces insuffisamment chauffées. S’il reste sur la panne sans adhérer au métal, reprenez le nettoyage et le contact thermique avant d’ajouter du fil. Un joint terne et granuleux peut venir d’un mouvement pendant la solidification ou d’une chauffe mal maîtrisée, mais son aspect ne prouve pas à lui seul qu’il est faible. Testez sa tenue par une légère sollicitation avec une pince, sans forcer sur toute la structure.
Une pièce tordue, une photodécoupe ondulée ou une peinture cloquée indiquent plutôt un excès de chaleur ou une intervention trop près d’un élément sensible. Arrêtez et laissez refroidir au lieu d’essayer de redresser le métal encore chaud. Pensez aussi aux recoins : du flux oublié peut laisser une trace sous l’apprêt ou altérer la pièce plus tard. Inspectez notamment les croisements de fils après nettoyage.
| Observation | Cause probable | Correction prudente |
|---|---|---|
| L’apport reste en goutte | Surface oxydée ou pièces trop froides | Nettoyer, vérifier le flux et améliorer le contact de la panne |
| Le détail disparaît sous le métal | Apport trop abondant | Retirer l’excédent avant de reprendre avec moins de fil |
| Un montant se décale | Maintien insuffisant ou joint voisin réchauffé | Revoir le gabarit et laisser refroidir entre les points |
| La pièce se déforme | Chauffe trop longue ou matériau sensible | Interrompre l’opération et tester une autre méthode sur une chute |
Protéger la maquette et l’atelier
Dans l’idéal, terminez le brasage avant la peinture et avant la fixation sur le modèle. Éloignez les flacons de solvants et les matériaux combustibles, travaillez sur une surface incombustible et reposez toujours le fer sur son support. La ventilation doit entraîner les fumées de flux loin du visage ; suivez aussi les consignes du produit utilisé. Pour savoir si une pièce a refroidi, ne la touchez pas : prenez-la avec une pince et laissez-lui du temps.
Après nettoyage et séchage complet, passez une sous-couche compatible avec le métal. Elle révèle les défauts avant la couleur définitive. Sur une rambarde de véhicule au 1/35, regardez sous une lumière rasante : un excédent à l’intersection de deux fils apparaît souvent mieux à ce stade qu’après peinture. Retirez-le précisément, puis vérifiez une dernière fois le parallélisme des montants.